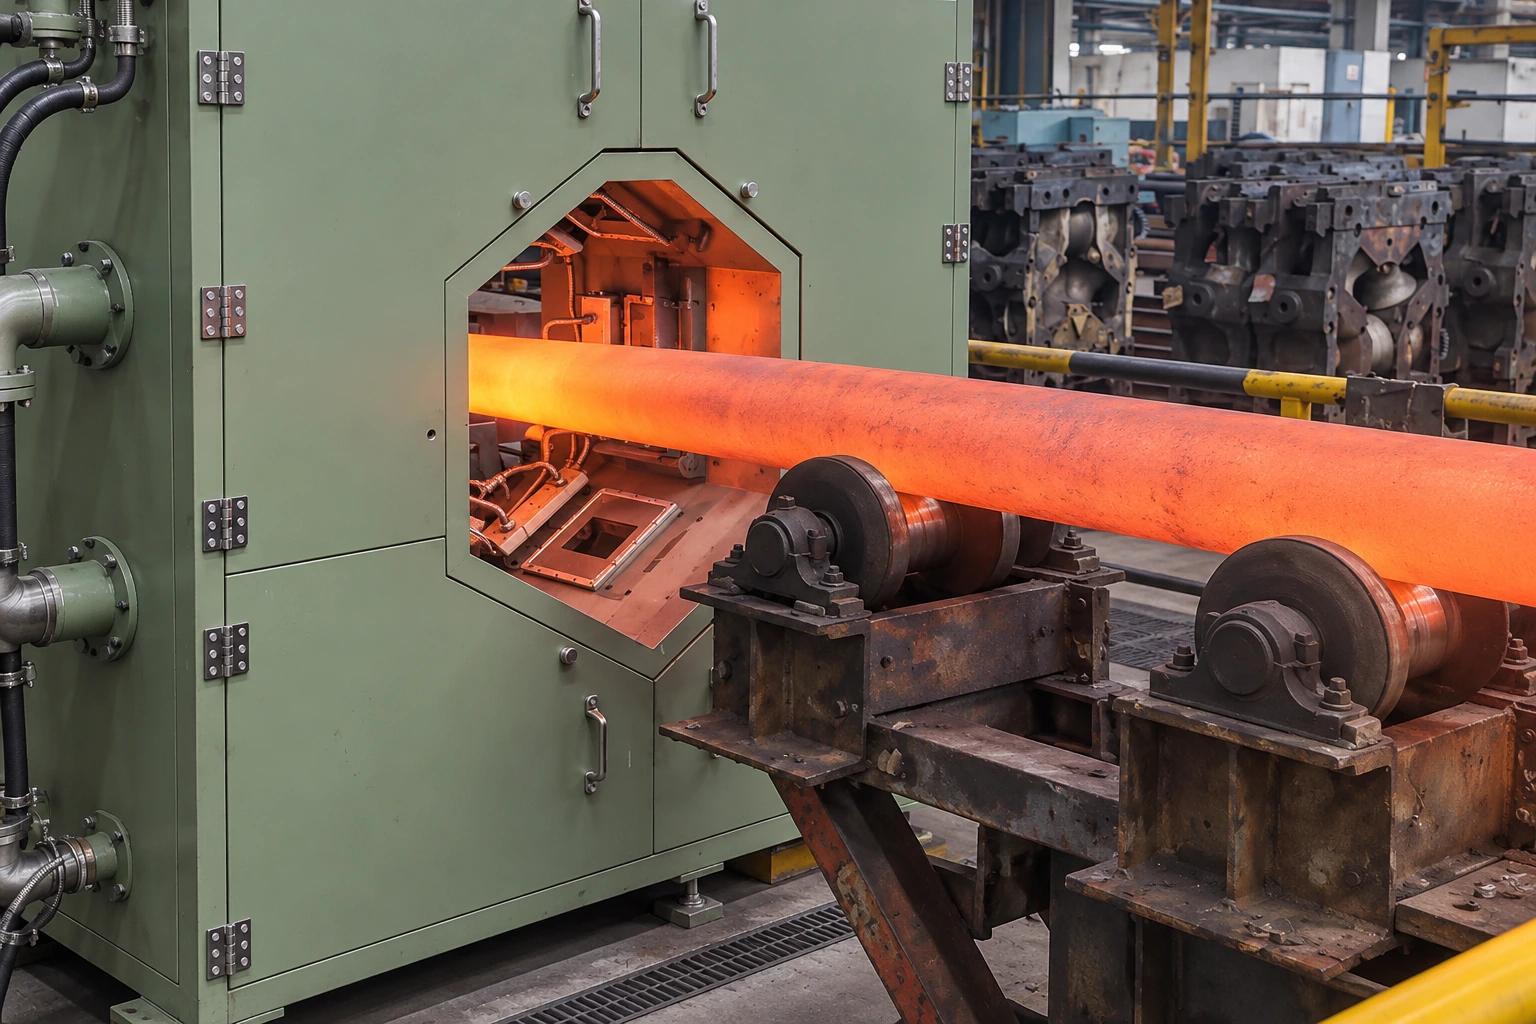
利用 3D 相机与激光获取热态钢管点云,识别凹坑、划痕、辊痕、裂纹、孔洞、麻面及表面夹渣。
检测目标:热态钢管表面缺陷的位置、类别与严重程度。
为履行客户保密约定,相关案例与场景均作脱敏处理,不展示客户名称、项目地点、真实现场影像及客户系统截图。图片、视频和系统界面均为示意,仅用于展示技术能力与应用方向,不代表实际客户现场、系统实测结果或项目交付证明;图中地图、设备编号及界面数值为示例。技术指标按注明的来源、统计口径和适用条件展示,具体功能与验收要求以现场验证及项目约定为准。
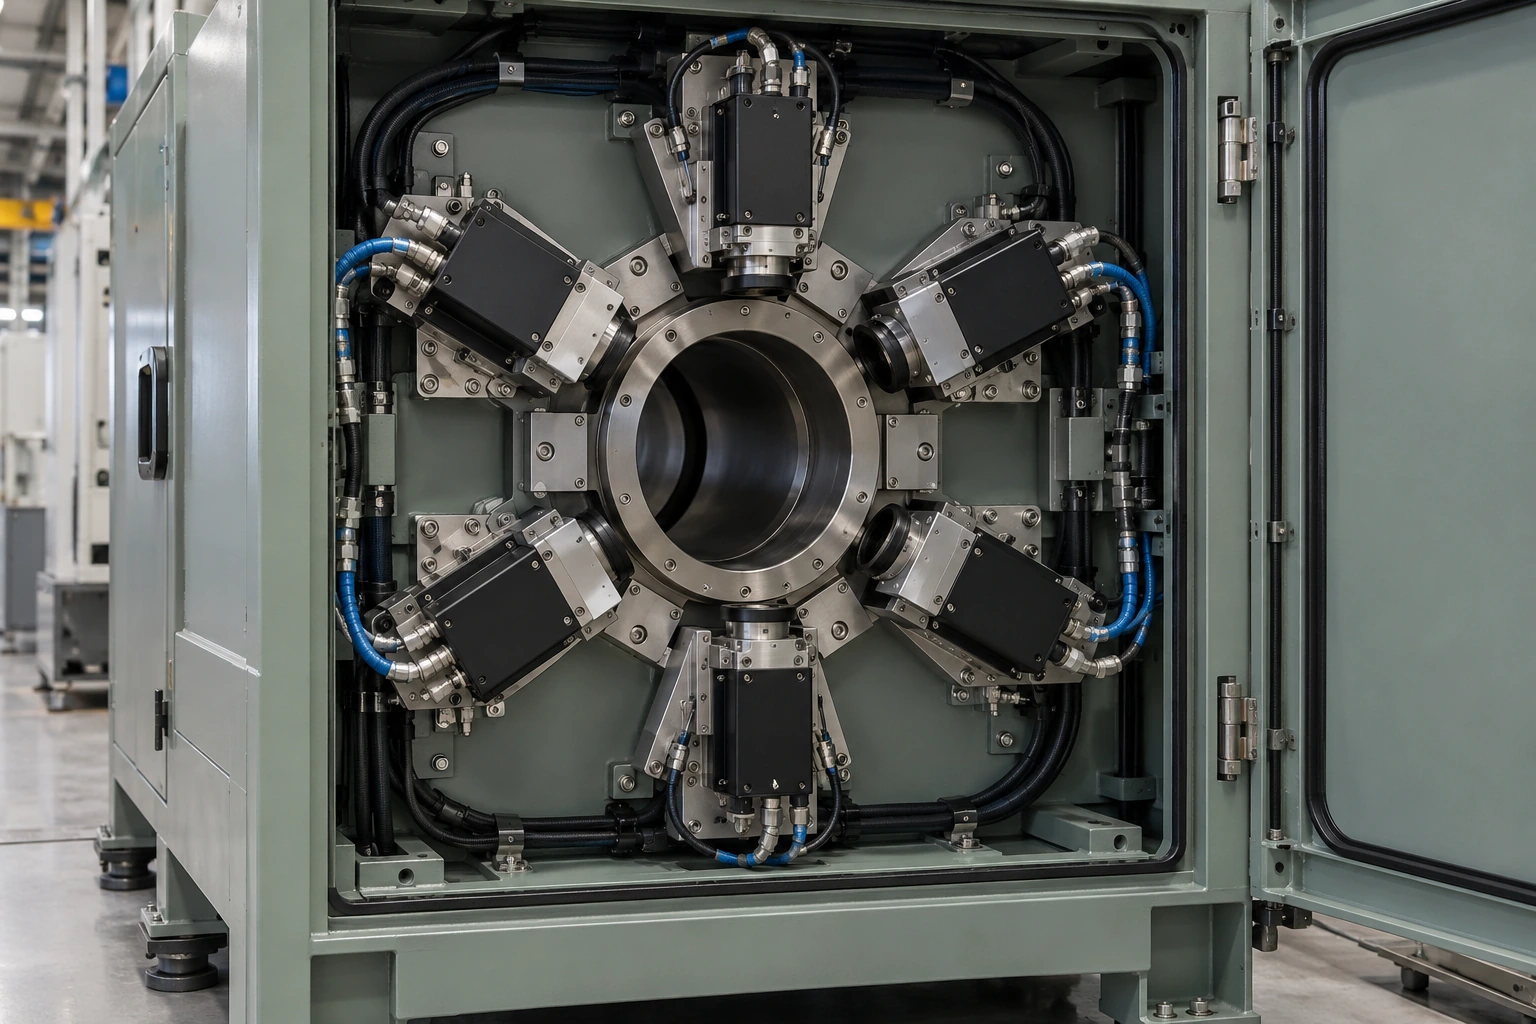
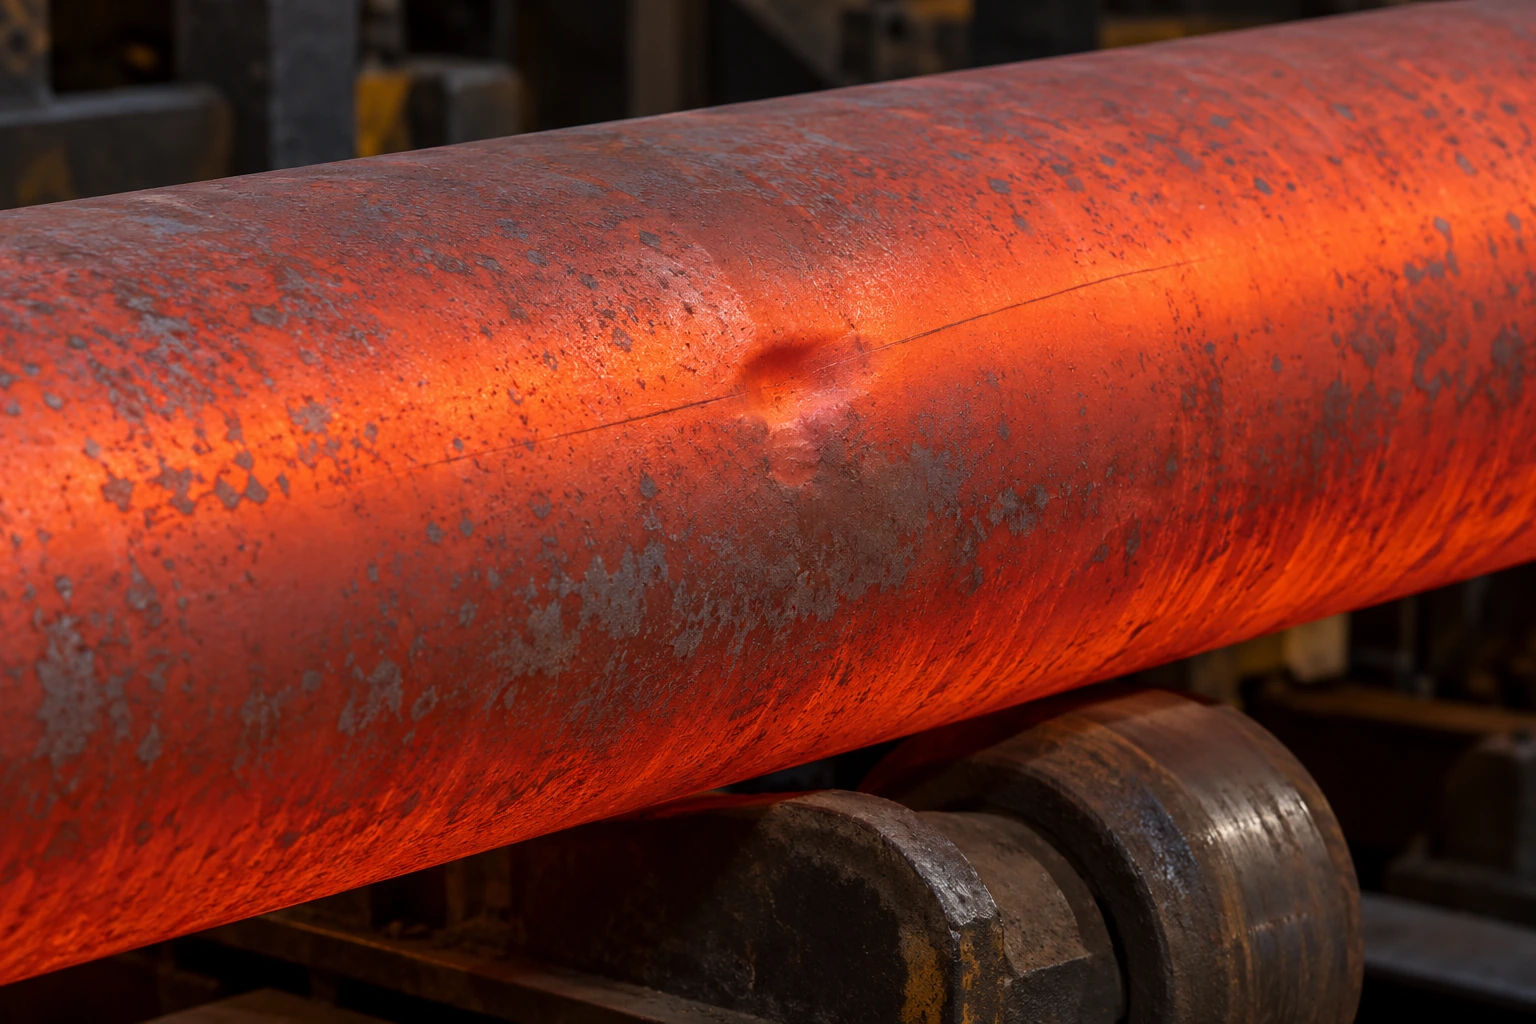
保留各项指标与统计口径,按实际工况、样本和验收要求分别核验。
平底孔参考尺寸不能等同于所有裂纹和划痕的最小可检尺寸;需按缺陷类型、表面状态及速度验证。 图片及界面数值为示例,不作为实测结果。
| 指标 | 数值 | 适用口径 |
|---|---|---|
| 检出率 / 检测准确率 | 95% 以上 | 分别按缺陷类别验证 |
| 管径范围 | Φ73~219 mm | 范围 |
| 钢管长度 | 13~80 m | 范围 |
| 检测温度 | 1100℃ | 热态检测参考工况 |
| 钢管速度 | <3.5 m/s | 成像与节拍条件 |
| 面状缺陷参考直径 | ≥3 mm | 不直接套用于所有裂纹 |
| 平底孔参考深度 | ≥0.4 mm | 与面状缺陷尺寸分开理解 |
| 成像配置 | 6 组 3D 相机与激光光源 | 含对中及冷却防护 |
管径与速度范围、表面状态、周向覆盖要求和缺陷样本。
按缺陷类别和可见尺寸统计漏检、误报与覆盖盲区。
按现场勘查、样本评估、试运行与验收推进,明确复核及系统对接责任。
功能版本、设备配置、接口、交付范围及验收方式以现场验证和项目约定为准。