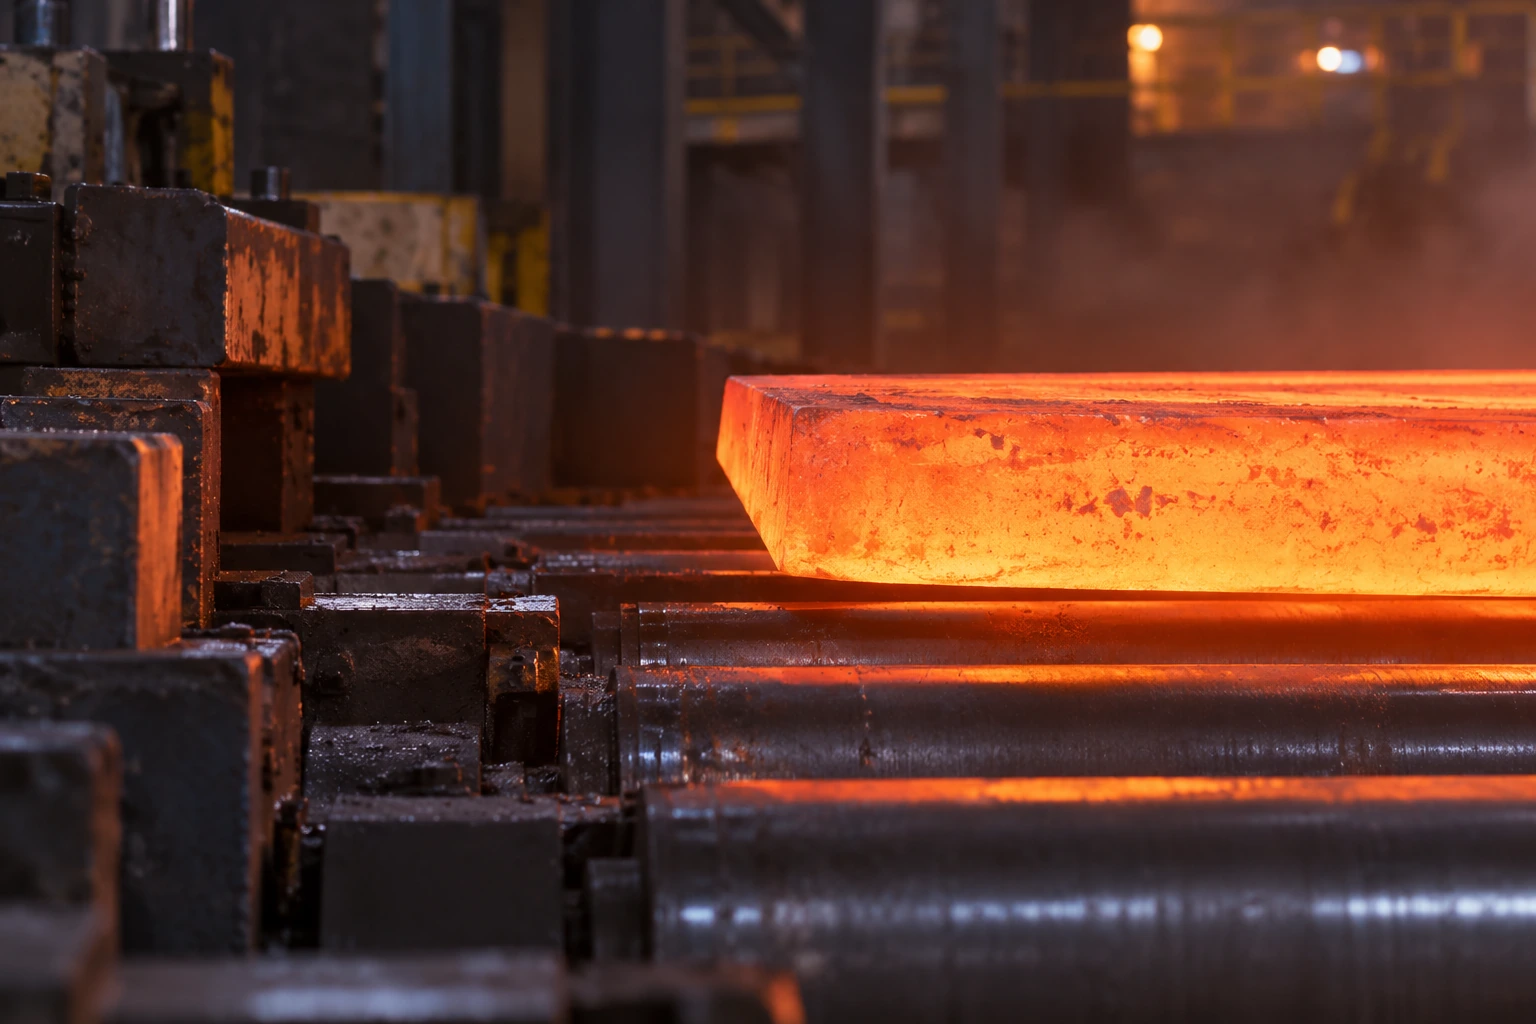
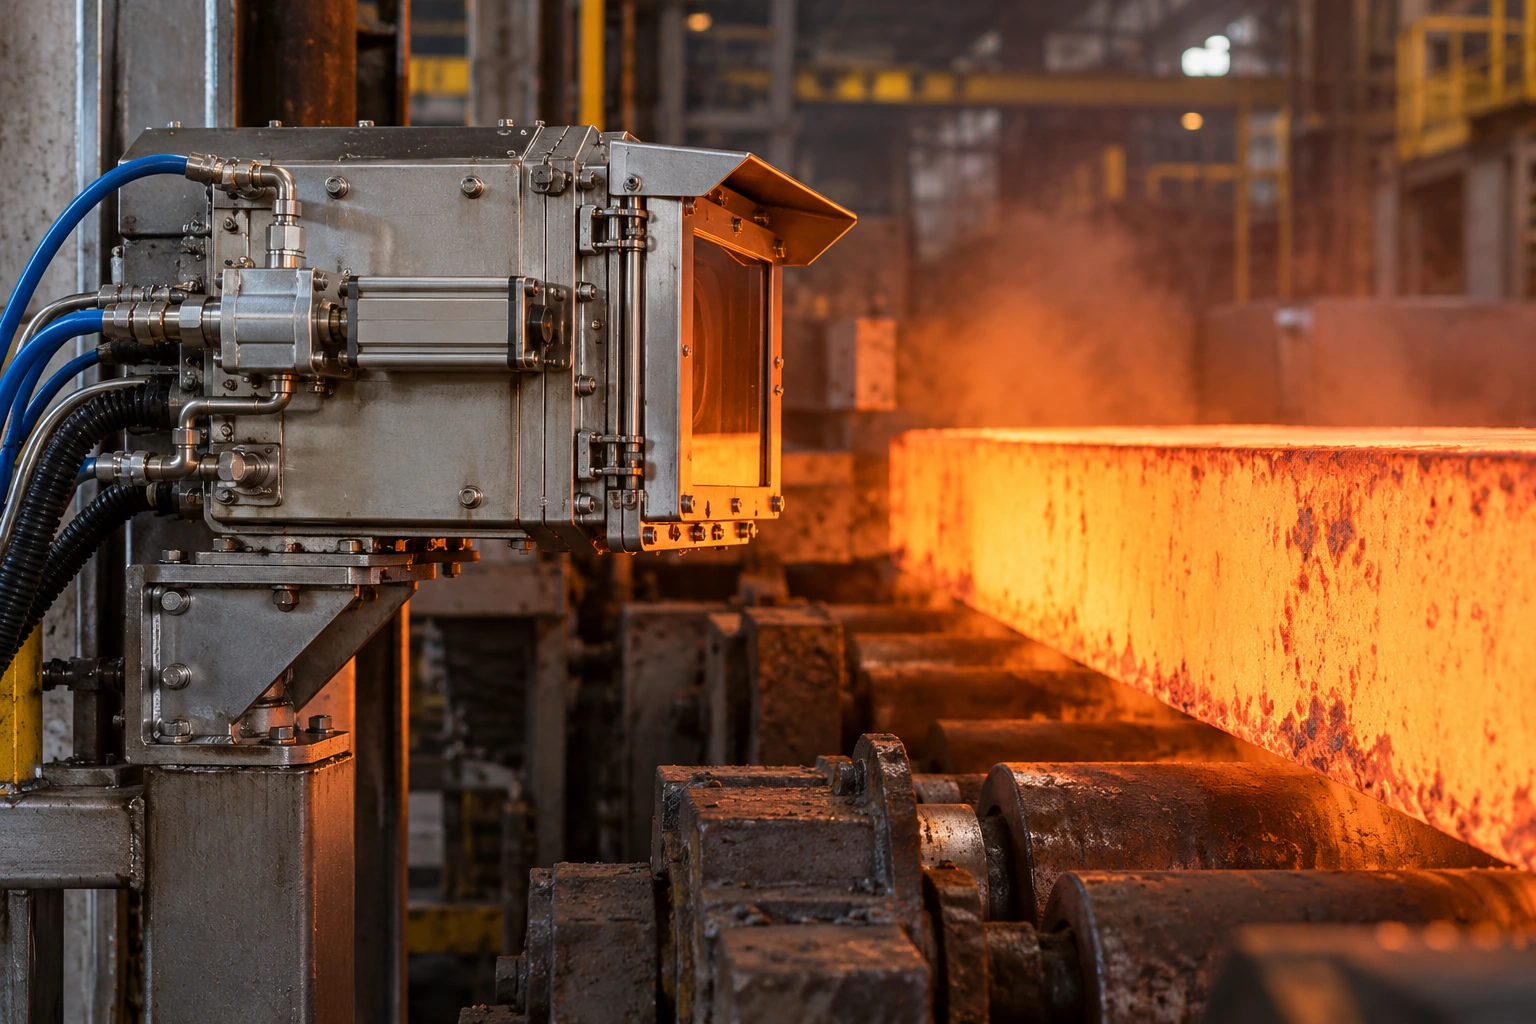
检测热轧板坯翘头与扣头状态,记录轧制过程和异常,采用隔热、制冷与视窗开闭机构保护成像设备。
检测目标:板坯头部翘扣状态、轮廓高度与轧制过程异常。
为履行客户保密约定,相关案例与场景均作脱敏处理,不展示客户名称、项目地点、真实现场影像及客户系统截图。图片、视频和系统界面均为示意,仅用于展示技术能力与应用方向,不代表实际客户现场、系统实测结果或项目交付证明;图中地图、设备编号及界面数值为示例。技术指标按注明的来源、统计口径和适用条件展示,具体功能与验收要求以现场验证及项目约定为准。
保留各项指标与统计口径,按实际工况、样本和验收要求分别核验。
产品页指标与案例统计分开使用;接口时序、防护和维护条件须按现场温度、粉尘及冷却资源确认。 图片及界面数值为示例,不作为实测结果。
| 指标 | 数值 | 适用口径 |
|---|---|---|
| 识别准确率 | ≥99% | 产品页指标 |
| 识别精度 | 3 mm | 量测基准需现场确认 |
| 识别延时 | <250 ms | 与整线控制响应分开统计 |
以下为应用记录或案例测算,客户身份及项目地点已脱敏。
应用规模、案例统计与预期收益使用各自口径,不作为所有项目的效果承诺;不据此推定本站独立交付业绩。不同案例及在建状态分开展示。
| 记录项 | 记录 |
|---|---|
| 应用规模 | 2 个厂、8 套设备 |
| 原案例识别准确率 | >98% |
| 后续核验识别准确率 | |
| 案例工作量减少 | 20% |
| 统计区间 | 2024 年 8—10 月 |
| 样本量 | 26629 道次 |
| 对照误差范围 | ±2.5%(案例口径,与 3 mm 分开使用) |
头部速度、成像视角、尺寸基准、异常定义与工位关系。
以现场复核标注检查形态判别和事件时刻,讨论最小可检异常。
按现场勘查、样本评估、试运行与验收推进,明确复核及系统对接责任。
功能版本、设备配置、接口、交付范围及验收方式以现场验证和项目约定为准。
以下为部分记录摘录,点位及客户身份已脱敏,保留各项统计口径。
| 位置 | 实际测量 / mm | 算法测量 / mm | 误差 / mm | 误差百分比 |
|---|---|---|---|---|
| 入口 | 37 | 36.60 | −0.40 | −1.08% |
| 入口 | 57 | 56.35 | −0.65 | −1.14% |
| 入口 | 77 | 76.07 | −0.93 | −1.20% |
| 入口 | 97 | 96.05 | −0.95 | −0.97% |
| 入口 | 117 | 118.33 | +1.33 | +1.13% |
| 入口 | 137 | 138.85 | +1.85 | +1.35% |
| 出口 | 37 | 36.24 | −0.76 | −2.05% |
| 出口 | 57 | 58.40 | +1.40 | +2.45% |
| 出口 | 77 | 76.64 | −0.36 | −0.46% |
| 出口 | 97 | 98.24 | +1.24 | +1.27% |
| 出口 | 117 | 118.66 | +1.66 | +1.41% |
| 出口 | 137 | 139.51 | +2.51 | +1.83% |