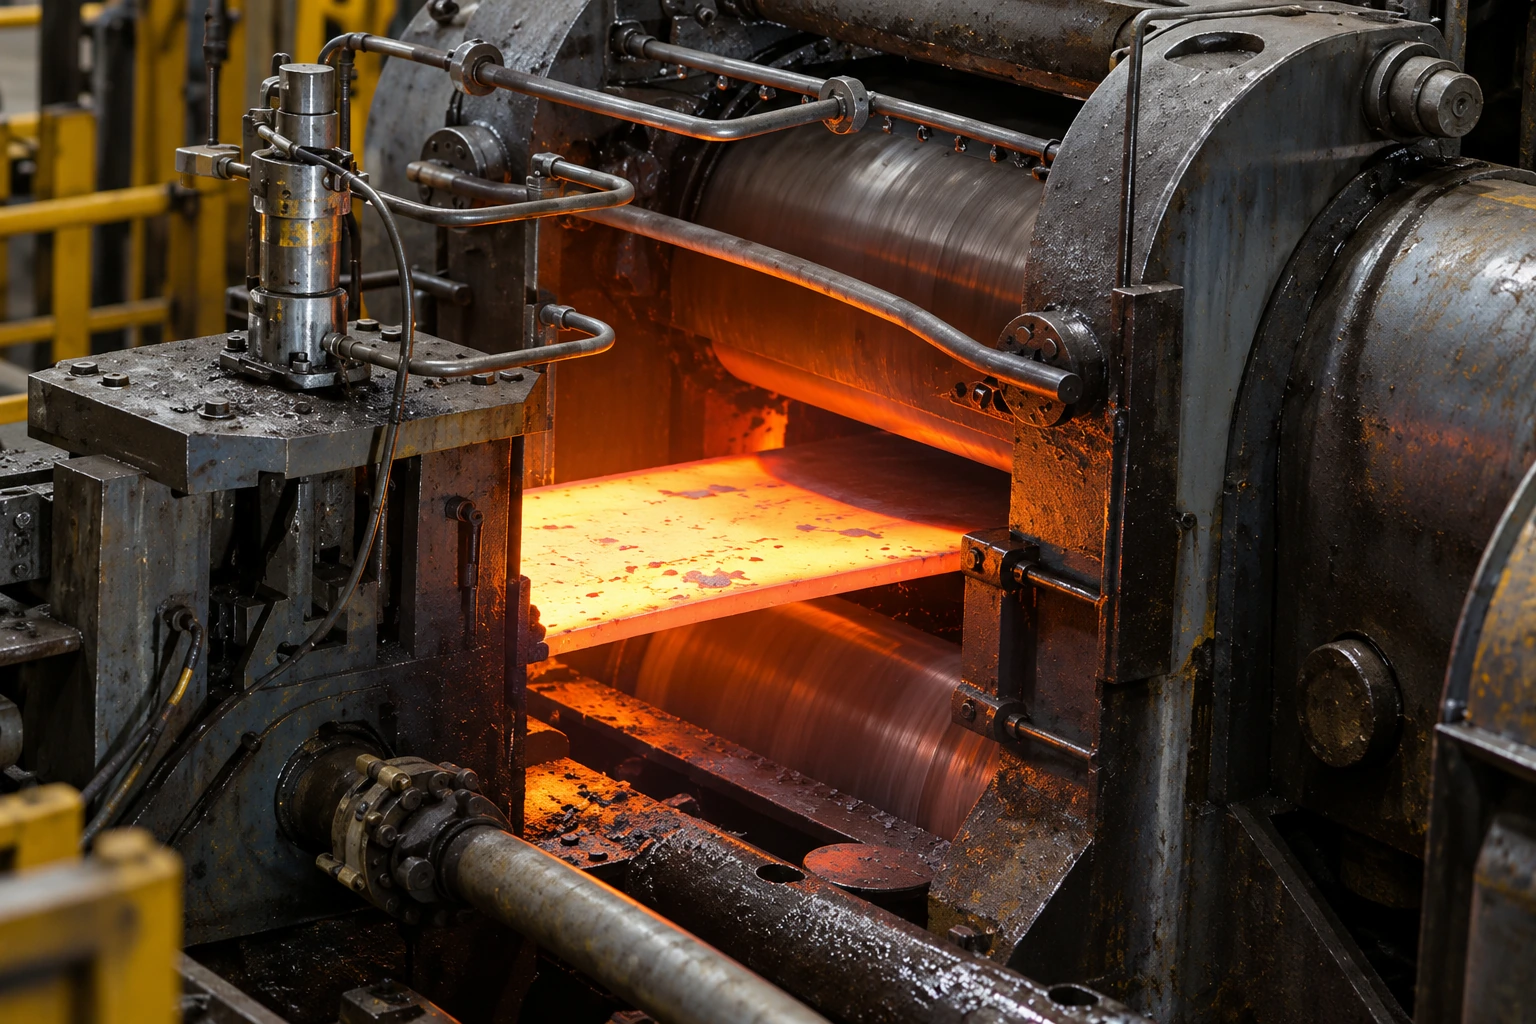
识别精轧机入口带钢头尾的正常、异常、粘连与切断状态,记录飞剪切断异常供现场复核。
检测目标:带钢主体及头部正常、异常、粘连、切断,尾部正常、异常、粘连、切断共 9 类。
为履行客户保密约定,相关案例与场景均作脱敏处理,不展示客户名称、项目地点、真实现场影像及客户系统截图。图片、视频和系统界面均为示意,仅用于展示技术能力与应用方向,不代表实际客户现场、系统实测结果或项目交付证明;图中地图、设备编号及界面数值为示例。技术指标按注明的来源、统计口径和适用条件展示,具体功能与验收要求以现场验证及项目约定为准。
保留各项指标与统计口径,按实际工况、样本和验收要求分别核验。
检测输出与机械切断结果含义不同;需结合设备信号和人工复核建立验收真值。 图片及界面数值为示例,不作为实测结果。
| 指标 | 数值 | 适用口径 |
|---|---|---|
| 切断识别准确率 | ≥99% | 视觉判别,不是机械切断成功率 |
| 状态类别 | 9 类 | 带钢主体;头/尾各正常、异常、粘连、切断 |
以下为应用记录或案例测算,客户身份及项目地点已脱敏。
应用规模、案例统计与预期收益使用各自口径,不作为所有项目的效果承诺;不据此推定本站独立交付业绩。不同案例及在建状态分开展示。
| 记录项 | 记录 |
|---|---|
| 统计区间 | 2024 年 8—10 月 |
| 样本量 | 26629 道次 |
切剪节拍、目标尺寸、拍摄位置与正常/异常切断样本。
与设备事件日志对齐,核对异常检出和事件定位。
按现场勘查、样本评估、试运行与验收推进,明确复核及系统对接责任。
功能版本、设备配置、接口、交付范围及验收方式以现场验证和项目约定为准。
保留头尾识别及召回的分子、分母,分开核验。
第一行头部切断召回的原始记录单位与该列不符,未予列示。
| 过钢数 | 头部正确 / 识别总次 | 头部正确 / 真实切断次 | 尾部正确 / 识别总次 | 尾部正确 / 真实切断次 |
|---|---|---|---|---|
| 24 | 24/24 | — | 22/24 | 22/24 |
| 22 | 21/22 | 21/22 | 22/22 | 22/22 |
| 25 | 23/23 | 23/24 | 25/25 | 25/25 |
| 7 | 7/7 | 7/7 | 6/6 | 6/6 |
| 8 | 8/8 | 8/8 | 8/8 | 8/8 |
| 27 | 26/26 | 26/26 | 26/27 | 26/27 |
| 21 | 20/20 | 20/21 | 0/21 | 0/20 |