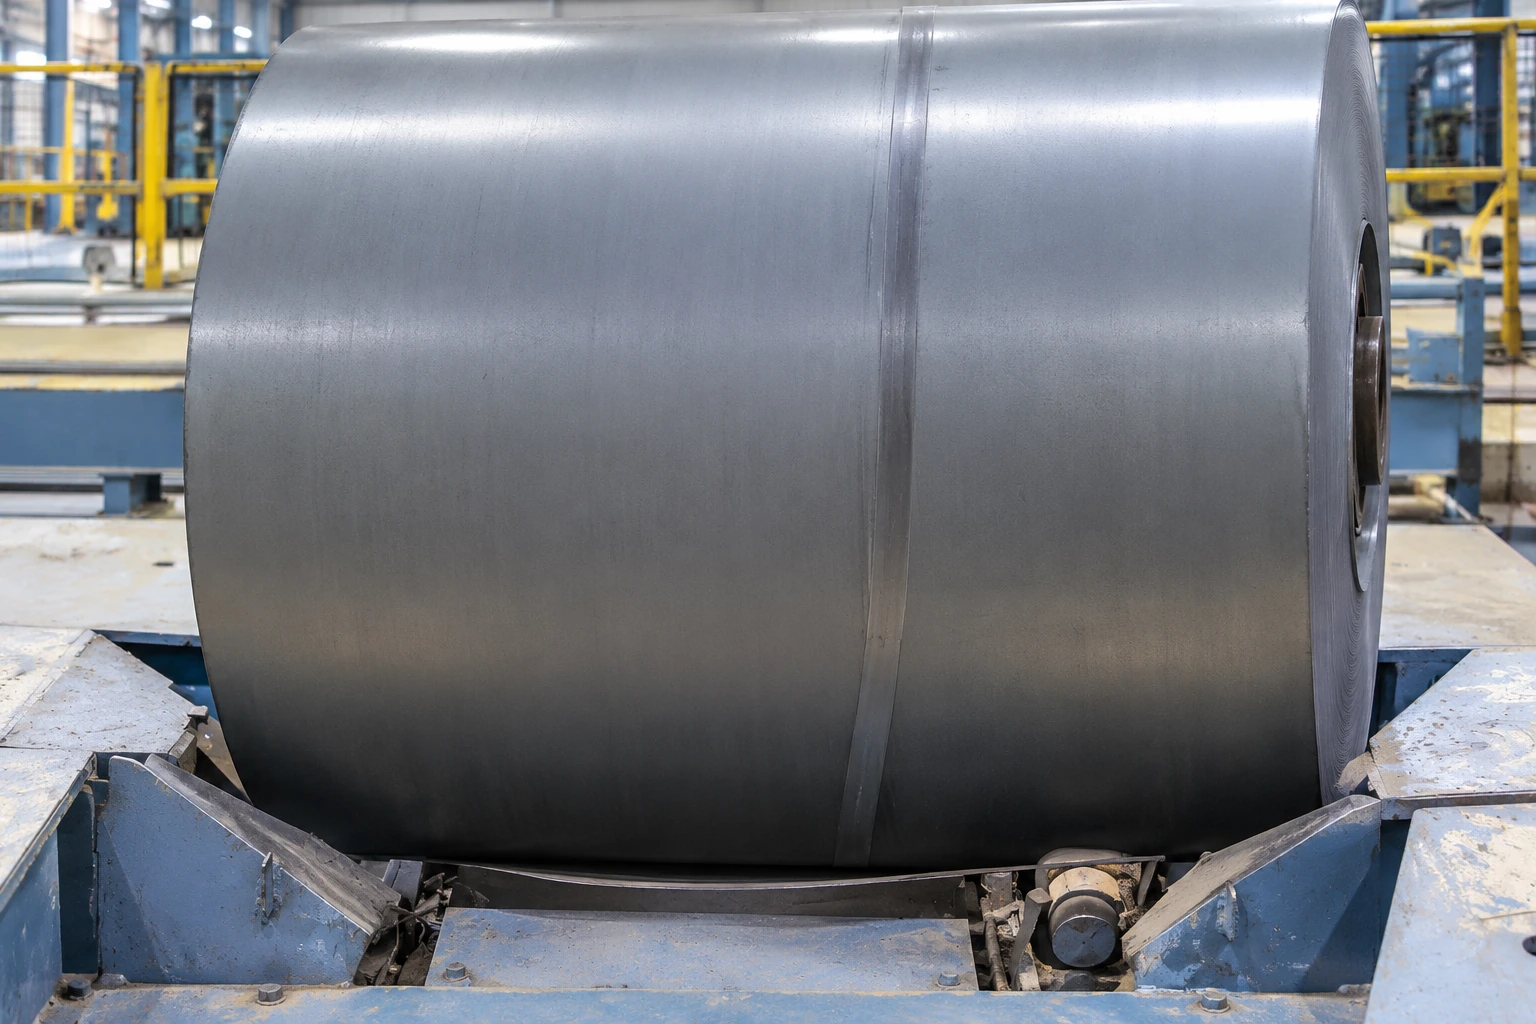
识别冷轧入口钢卷号、带头、卡钢、起套、抽芯与散卷,检测上卷和鞍座对中,为自动控制提供视觉输入。
检测目标:钢卷号、卡钢与起套、开卷带头、抽芯与散卷、上卷对中、鞍座对中、塔形、边裂与松卷。
为履行客户保密约定,相关案例与场景均作脱敏处理,不展示客户名称、项目地点、真实现场影像及客户系统截图。图片、视频和系统界面均为示意,仅用于展示技术能力与应用方向,不代表实际客户现场、系统实测结果或项目交付证明;图中地图、设备编号及界面数值为示例。技术指标按注明的来源、统计口径和适用条件展示,具体功能与验收要求以现场验证及项目约定为准。
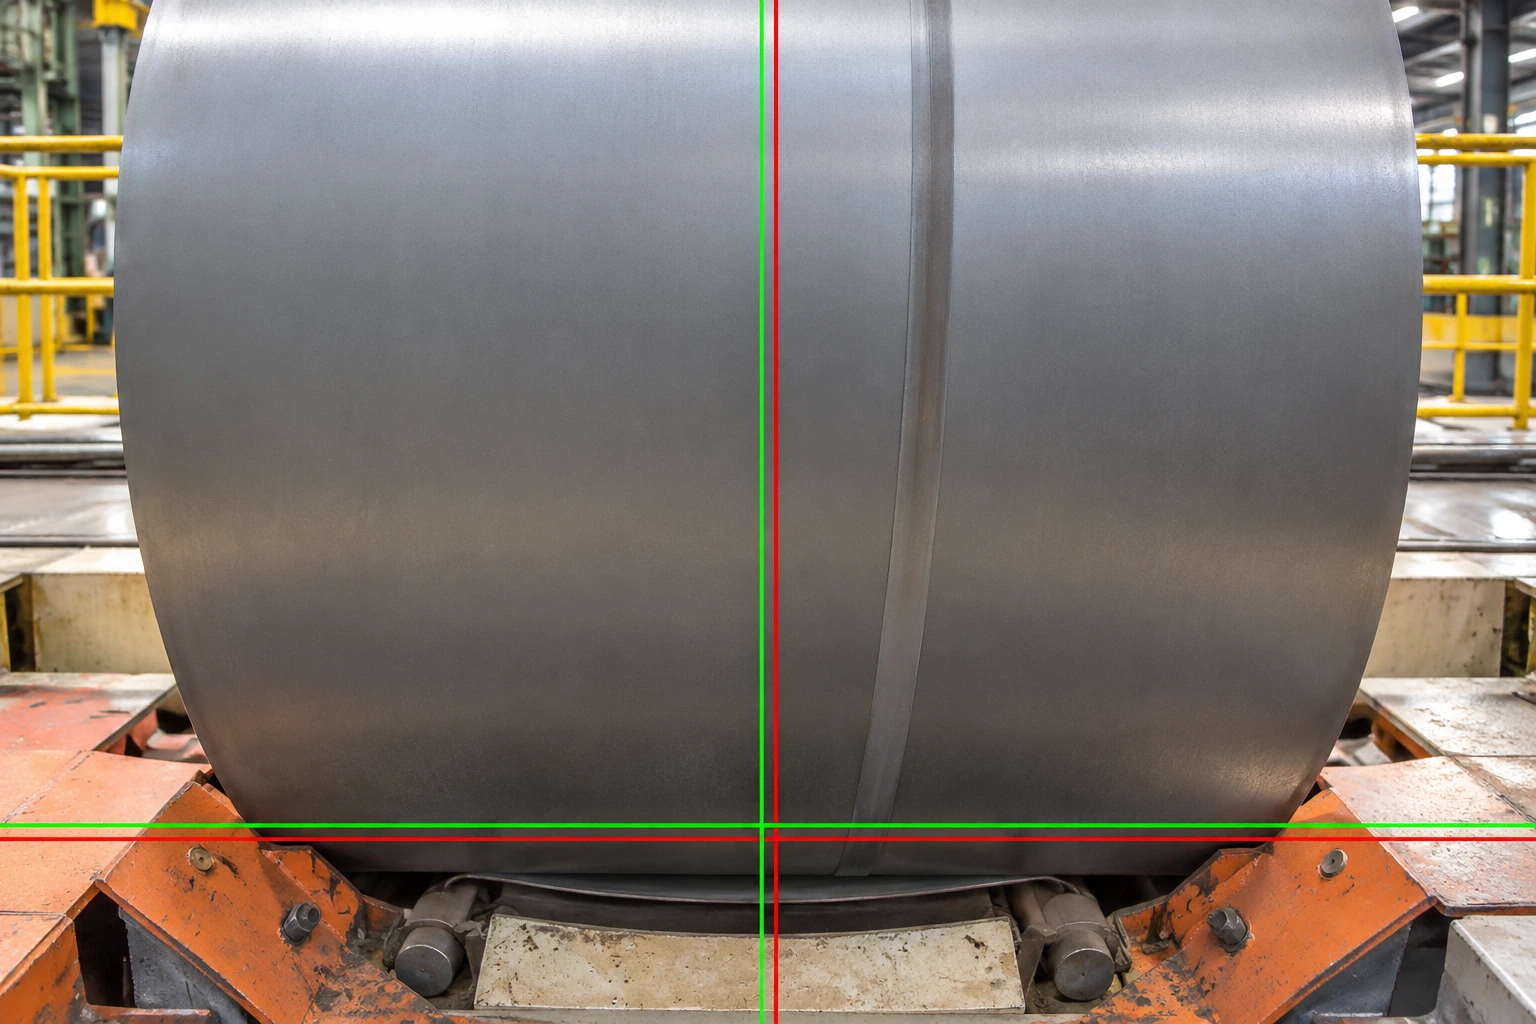
保留各项指标与统计口径,按实际工况、样本和验收要求分别核验。
无人化需与现场自动控制、设备保护和人工接管共同验收,不能由视觉识别准确率单独保证。 图片及界面数值为示例,不作为实测结果。
| 指标 | 数值 | 适用口径 |
|---|---|---|
| 四类识别准确率 | ≥99% | 钢卷号、卡钢/起套、开卷带头、抽芯/散卷分别核验 |
| 上卷对中精度 | 4 mm | 位置对中 |
| 鞍座对中精度 | 10 mm | 位置对中 |
| 塔形 / 边裂识别精度 | 3 mm | 按缺陷分别核验 |
| 松卷识别精度 | 8 mm | 口径 |
以下为应用记录或案例测算,客户身份及项目地点已脱敏。
应用规模、案例统计与预期收益使用各自口径,不作为所有项目的效果承诺;不据此推定本站独立交付业绩。不同案例及在建状态分开展示。
| 记录项 | 记录 |
|---|---|
| 应用规模 | 1 个厂、24 套设备 |
| 预计岗位减少 | 1.5 人/班,按 3 班测算 |
| 年人员测算 | 4.5 人/年 |
| 年节约测算 | 45 万元/年 |
入口作业流程、人工操作环节、设备状态与接口权限。
按工序验证识别与人工接管流程,不能仅用单项准确率评价整线无人化。
按现场勘查、样本评估、试运行与验收推进,明确复核及系统对接责任。
功能版本、设备配置、接口、交付范围及验收方式以现场验证和项目约定为准。